Bir enjeksiyon kalıbı fikirden parçaya nasıl gider? Bu yazıda anlatmıyoruz, gösteriyoruz: aşağıdaki kareler kendi kalıphanemizden, 12 gözlü bir enjeksiyon kalıbının aynı gün içinde çekilmiş imalat fotoğraflarıdır — sabah CNC’de plakalar, öğlen preste deneme, öğleden sonra son alıştırma.
Alüminyum kalıp yaklaşımımızın ekonomisi için: Alüminyum Kalıp mı Çelik Kalıp mı? · Hizmet detayı: Plastik Enjeksiyon Kalıbı Yaptırma
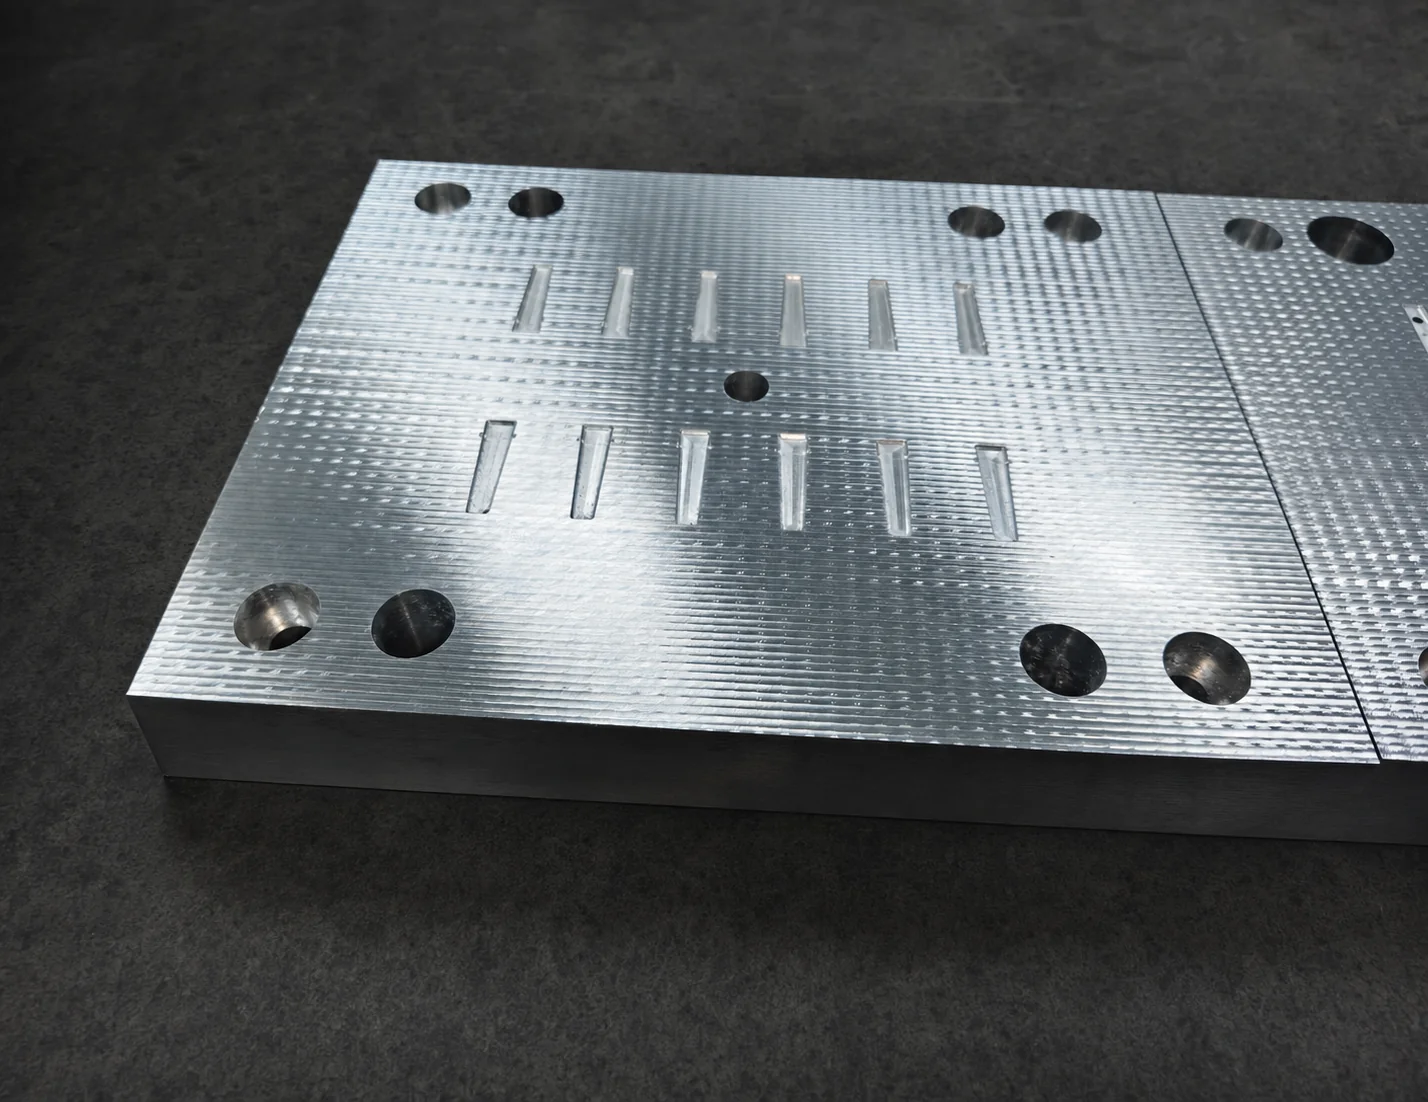
1) CNC’de Kavite ve Dağıtıcı Plakaları
Kalıbın kalbi kavite plakalarıdır. Çok gözlü kalıpta aynı parçanın kaviteleri simetrik yerleştirilir; erimiş plastiği tüm gözlere eşit dağıtacak dağıtıcı (runner) kanalları da aynı plakaya işlenir.
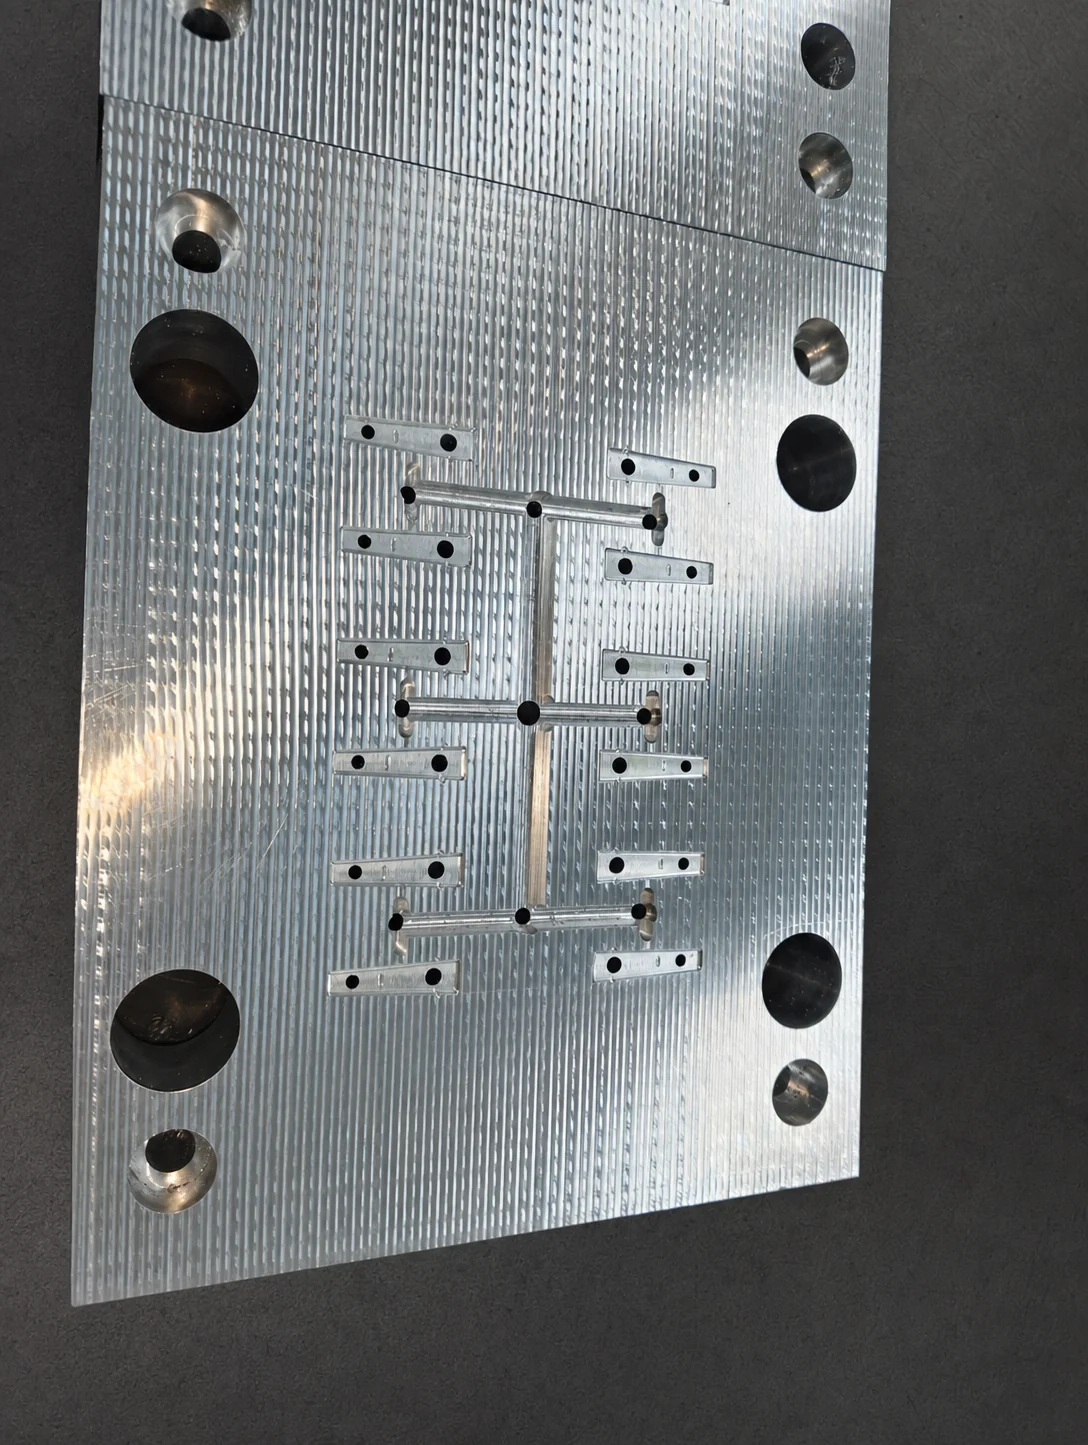
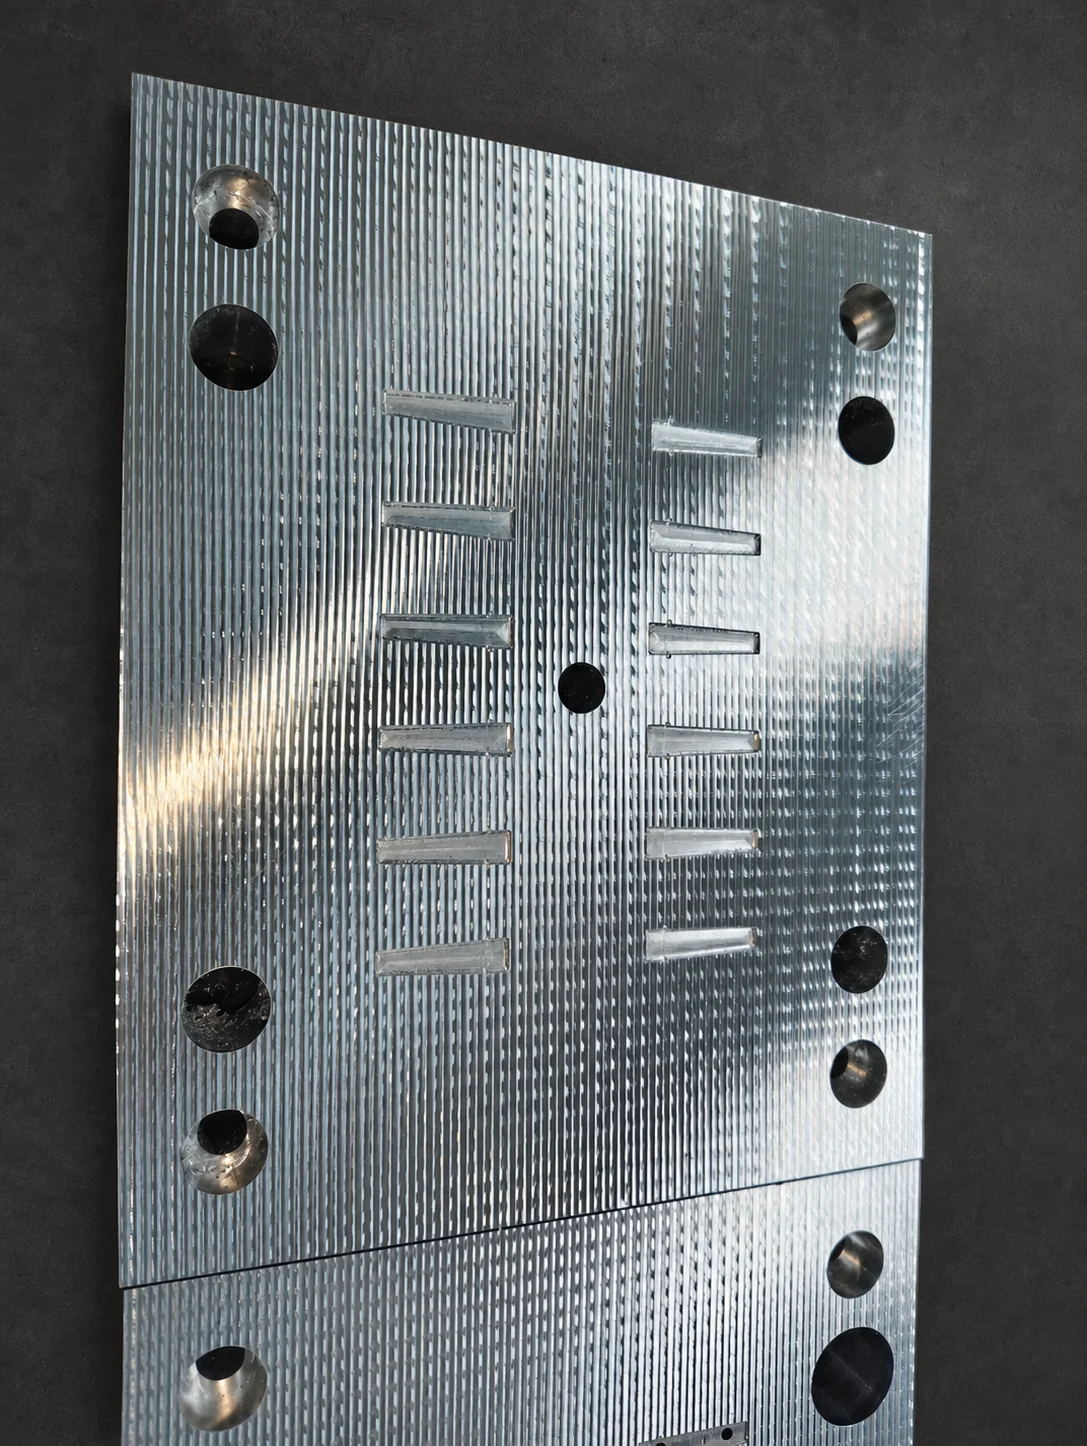
Yüzeydeki düzenli freze dokusu kasıtlıdır: kavite içleri parça yüzeyini belirler, kapanma yüzeyleri ise sızdırmazlığı. İkisi ayrı hassasiyette işlenir.
2) Montaj, Preste İlk Bağlama ve T0 Denemesi
Plakalar işlendikten sonra kalıp toplanır: kılavuz kolonlar, yaylar ve itici sistem yerine oturur.
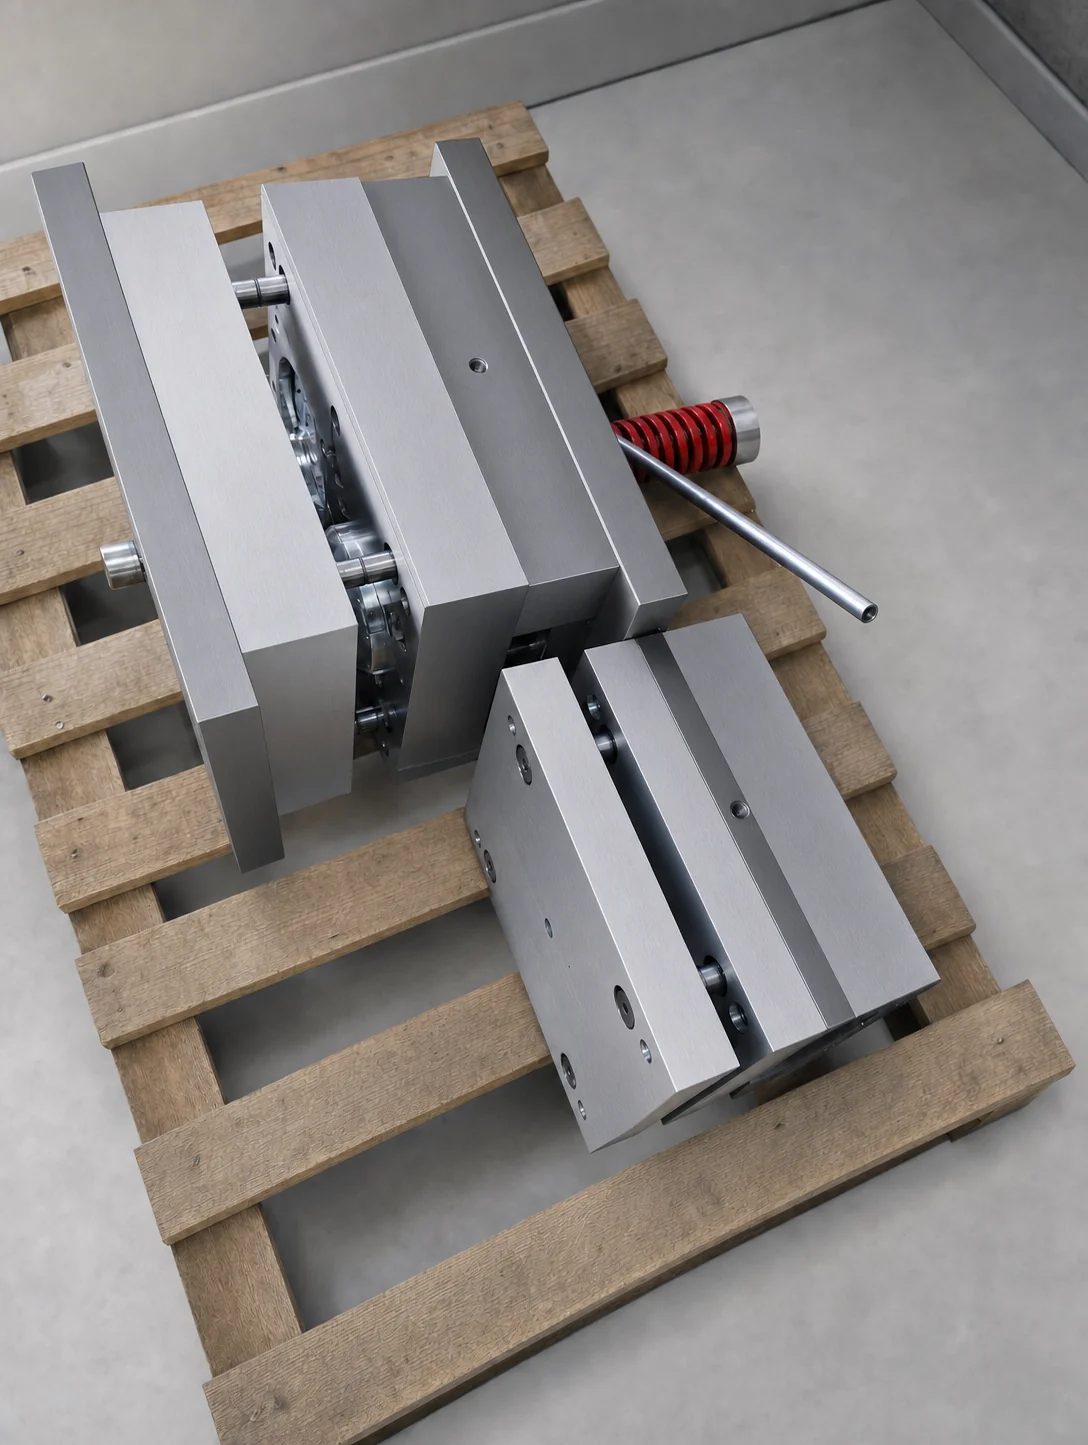
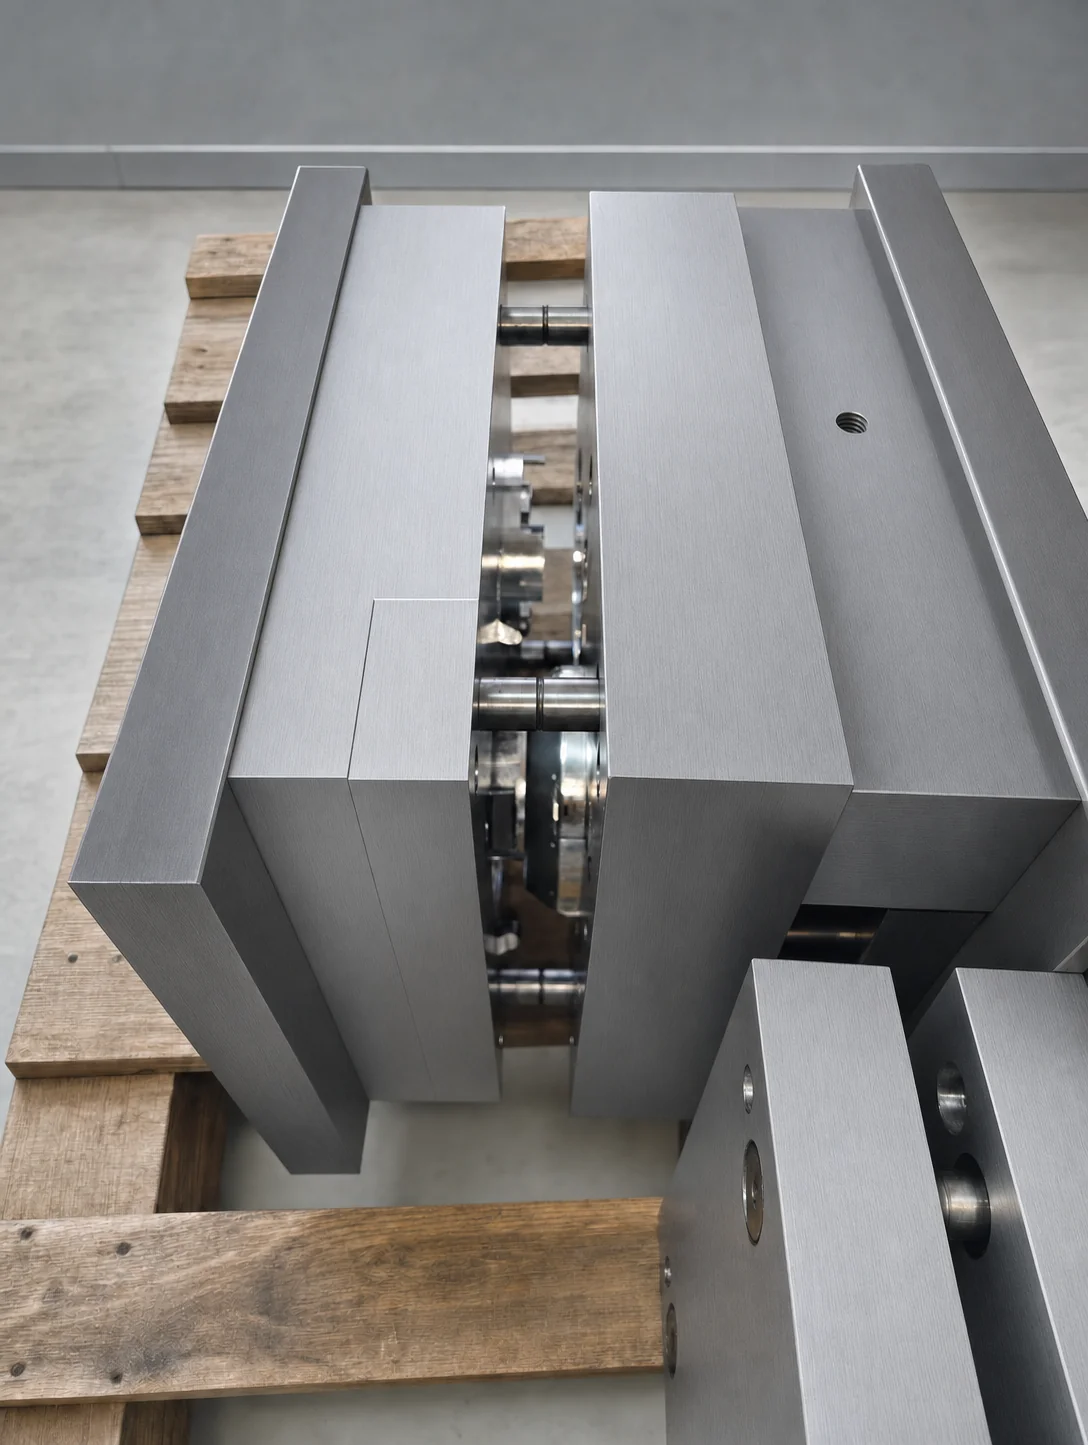
Ardından kalıp enjeksiyon presine bağlanır. T0 (kuru deneme): kalıp presin plakaları arasında açılıp kapanır, itici sistem ve kılavuz kolonlar kontrol edilir.
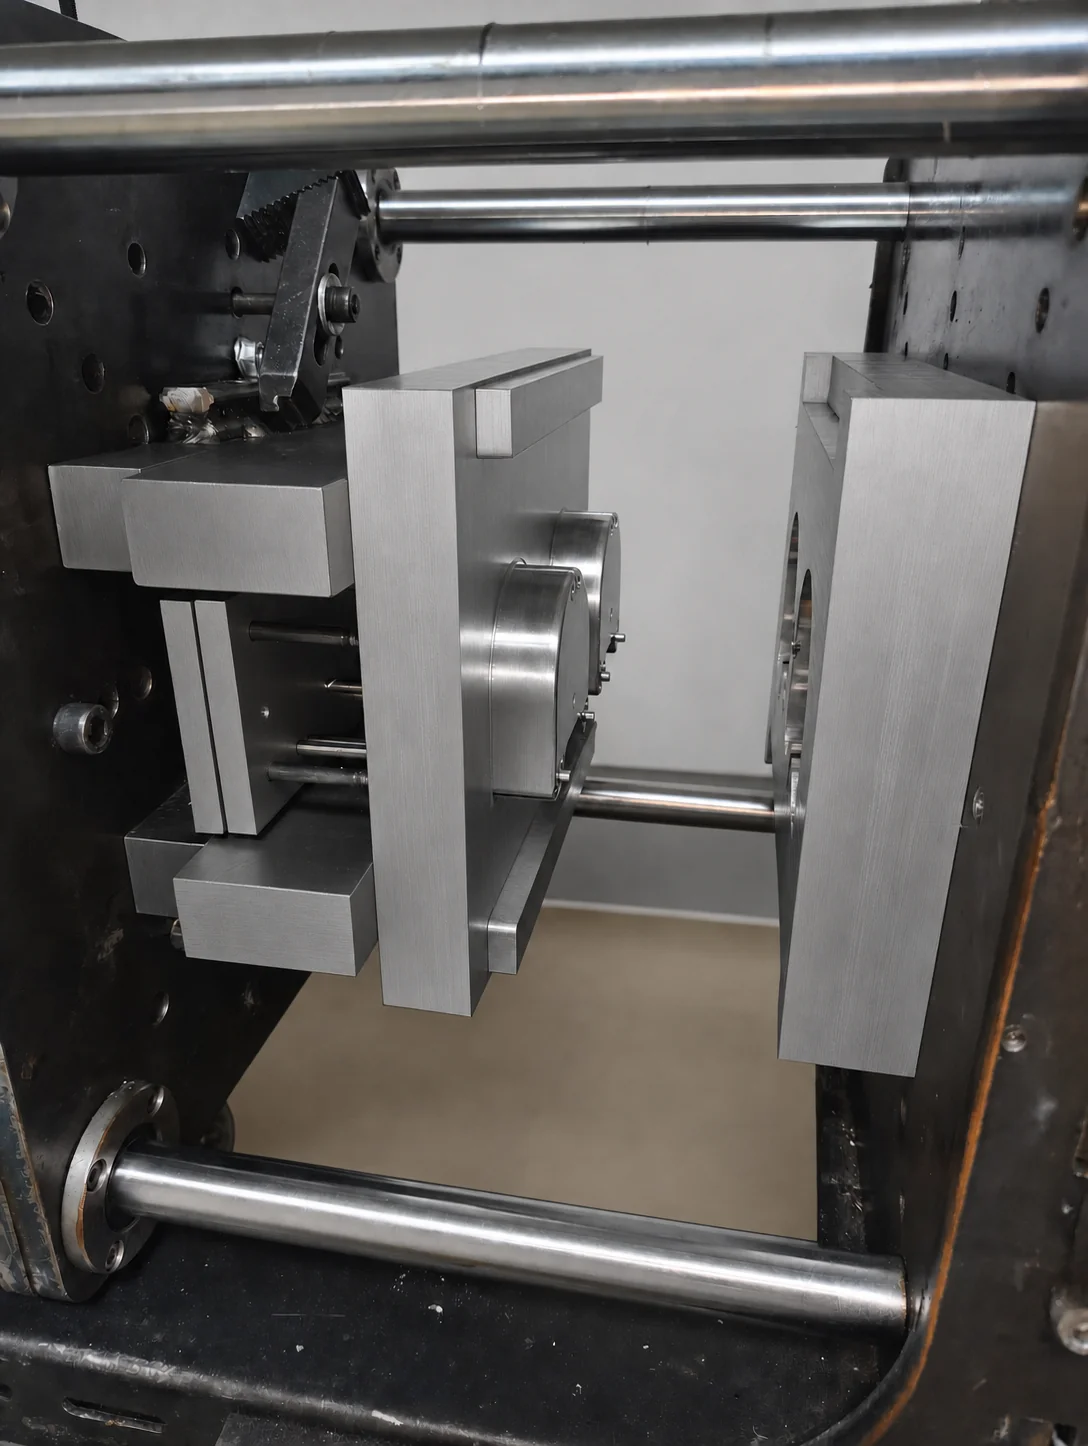
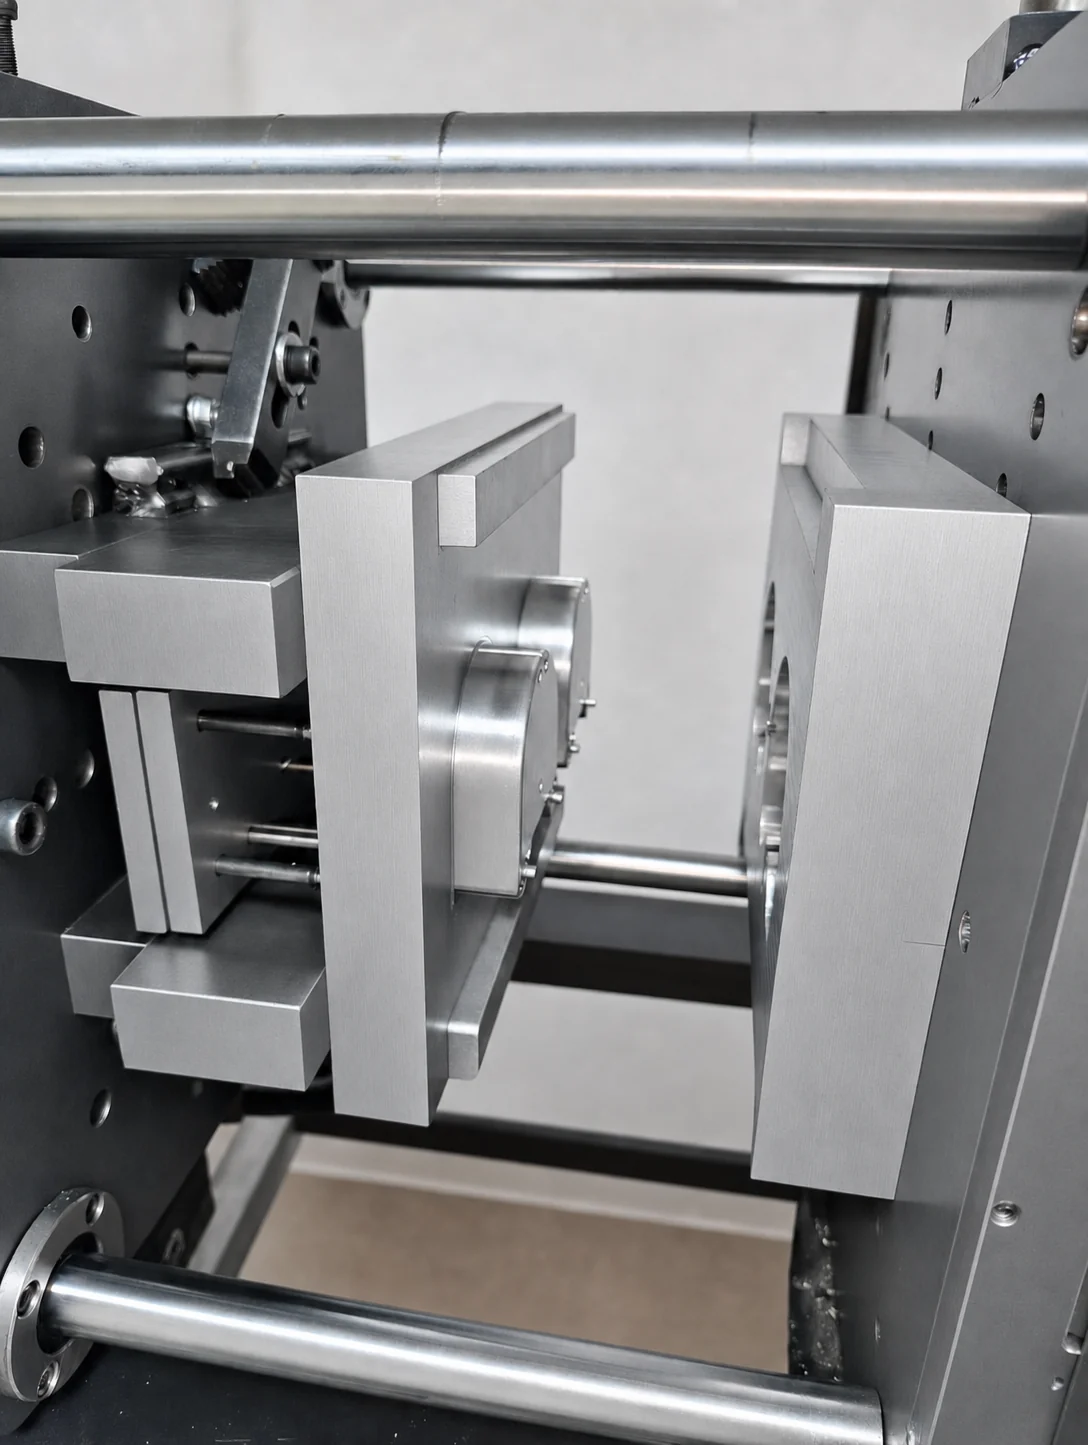
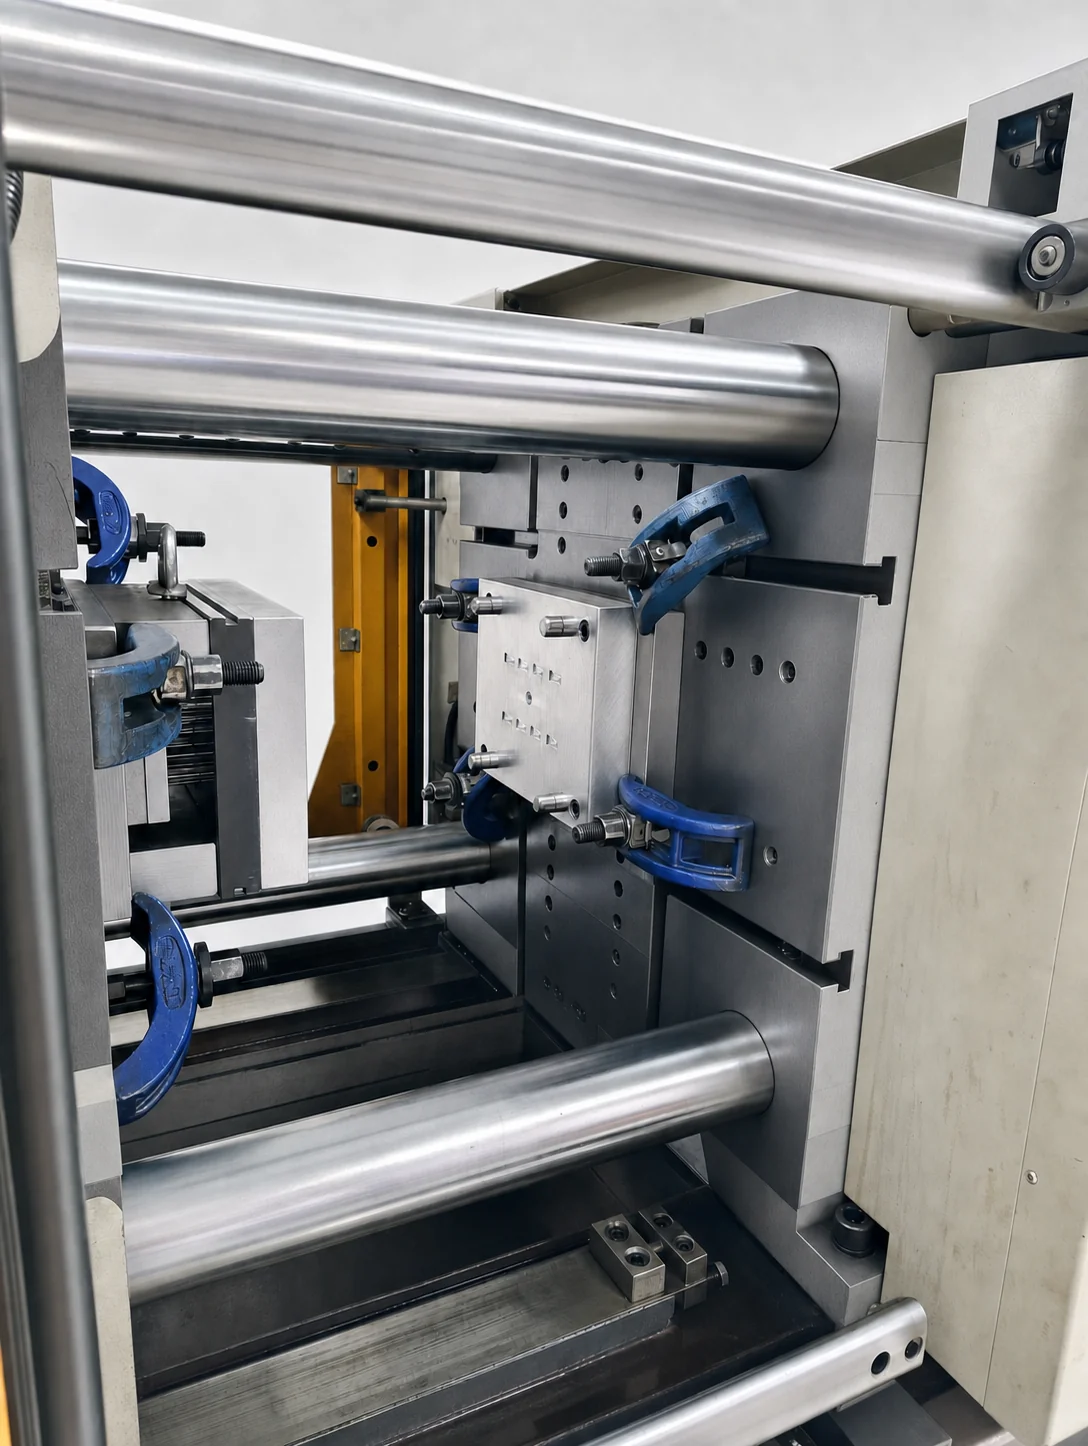
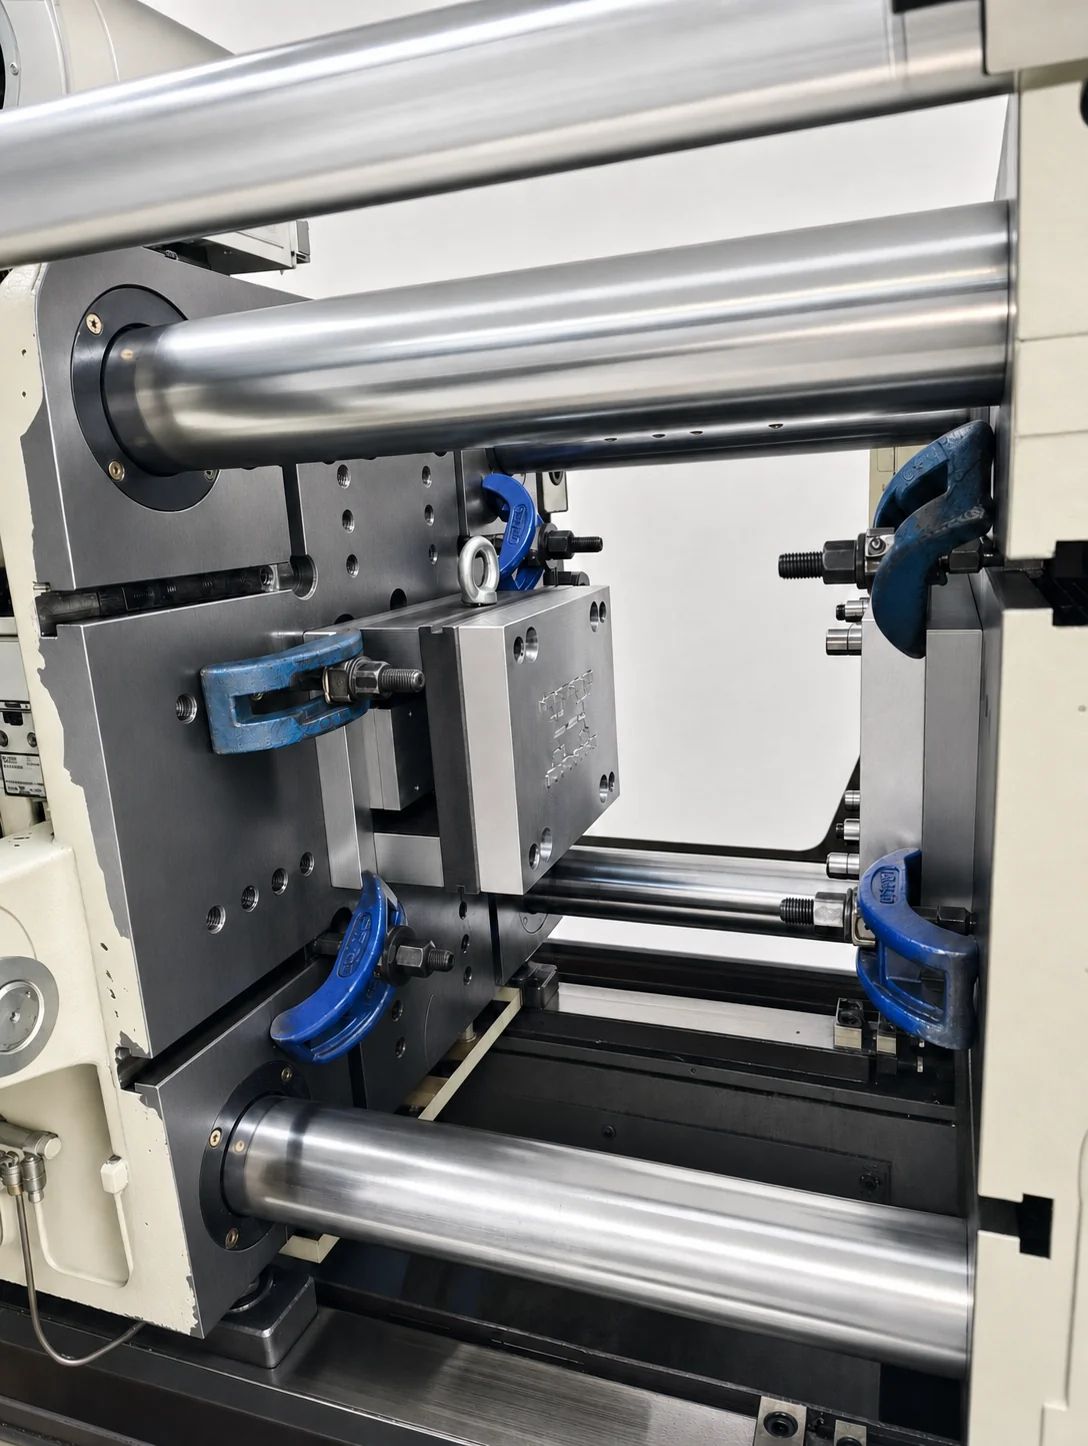
Deneme, parça ve kalıp büyüklüğüne göre masaüstü preste veya 150 ton kapama kuvvetli enjeksiyon makinesinde yapılır — aynı kalıp burada 150 tonluk prese mavi klemplerle bağlanmış durumda:
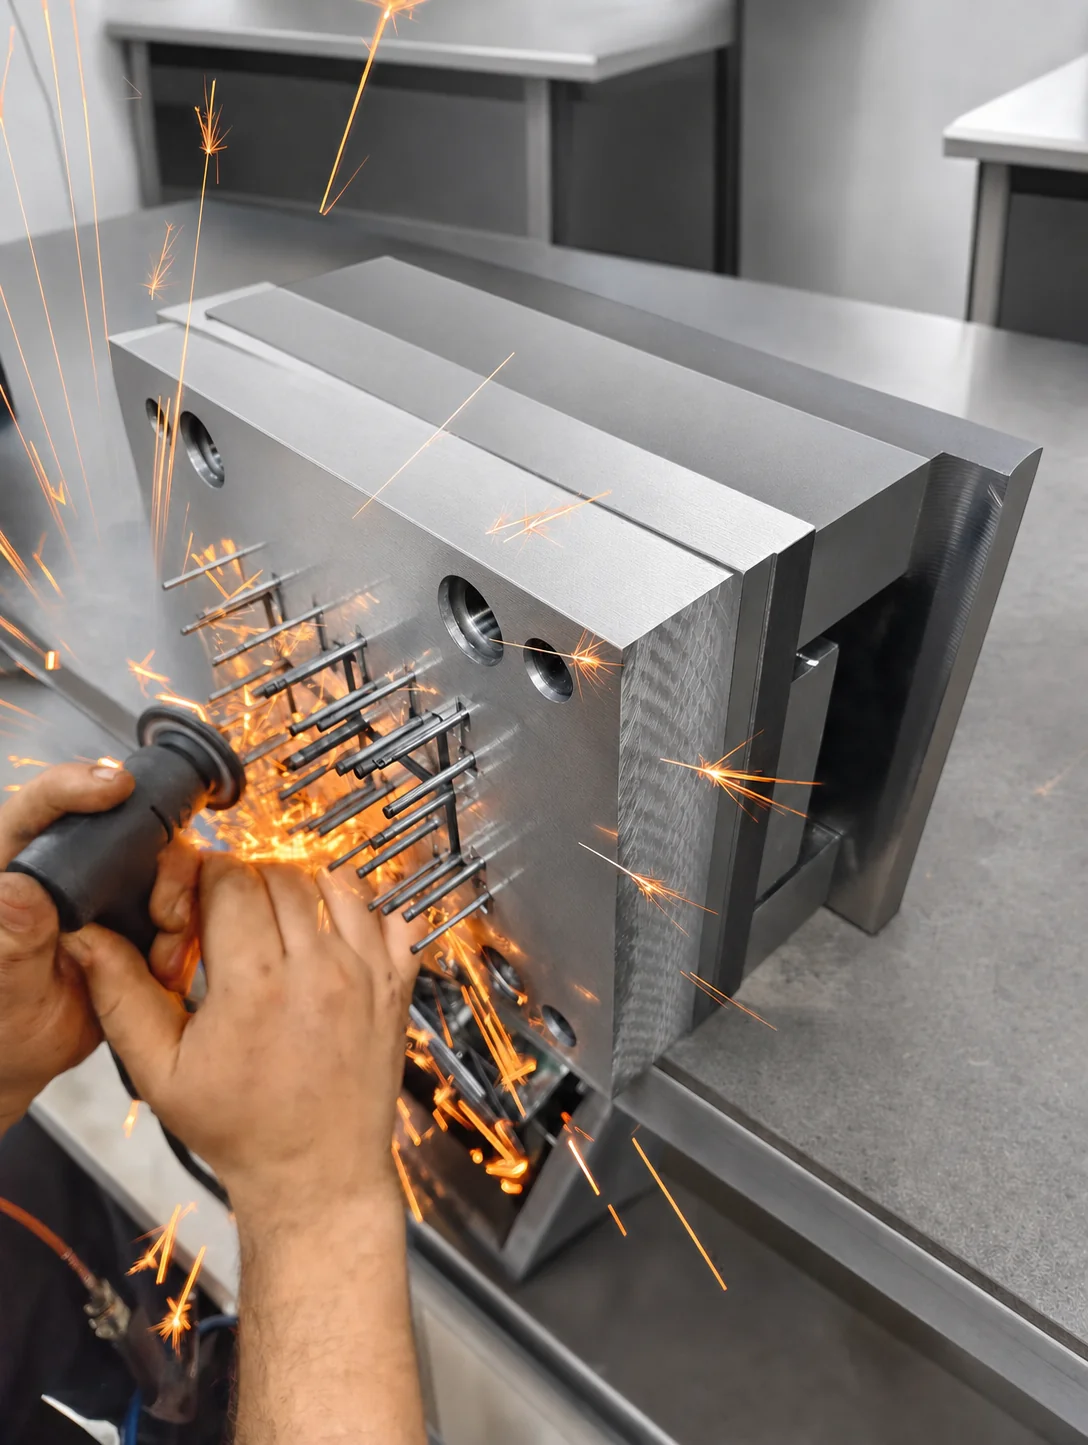
3) İtici Pimlerin Elde Alıştırılması
Son adım el işidir. Parçayı kalıptan çıkaran itici pimlerin uçları, kavite yüzeyiyle tam hemyüz olacak şekilde elde taşlanır — pim yüksek kalırsa parçada iz, alçak kalırsa çapak olur.
Neden Çok Gözlü?
12 gözlü kalıp her çevrimde 12 parça basar. Çevrim ~30 saniye ise saatte ~1.400 parça demektir — küçük plastik parçalarda birim maliyeti asıl düşüren şey kalıbın göz sayısıdır. Göz sayısı arttıkça kalıp maliyeti artar; doğru göz sayısı, hedef adet ile kalıp bütçesinin kesişiminde belirlenir. Bu dengeyi teklif aşamasında birlikte kuruyoruz.
Benzer bir parçanız mı var? STEP/STL dosyanızı gönderin; göz sayısı önerisi, net fiyat ve süreyle dönelim → Kalıbınızı Konuşalım